Artykuł sponsorowany
Dlaczego wiercenie głębokiego otworu w aluminium czasem wymaga pracy z obu stron
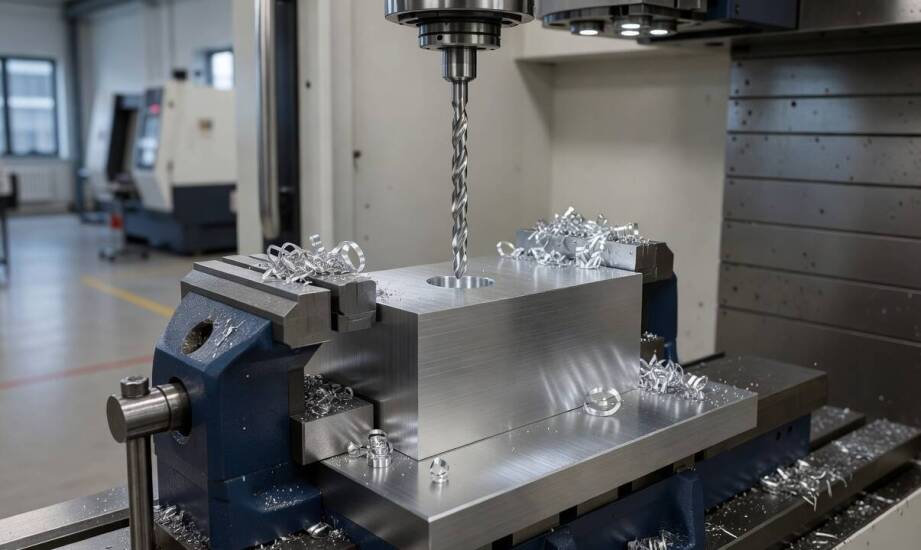
Długi kanał w detalu aluminiowym z pozoru wydaje się prosty do wykonania z jednego kierunku. Praktyka warsztatowa pokazuje jednak, że przy ambitnych głębokościach przebieg jednostronny potrafi skomplikować produkcję całego elementu. Miękkość i specyficzna struktura aluminium sprawiają, że wióry szybko zaklejają rowki odprowadzające. Narzędzie zaczyna odchylać się od osi, a to bezpośrednio rzutuje na ostateczne wymiary detalu. W takich sytuacjach technolog musi podjąć decyzję o rozbiciu procesu na etapy i poprowadzeniu narzędzia z dwóch stron płyty.
Czynniki decydujące o kierunku obróbki otworów
Decyzja o poprowadzeniu osi z jednej lub obu stron zależy w pierwszej kolejności od matematycznego stosunku głębokości do średnicy docelowej. W obróbce metali przyjmuje się ogólną zasadę, że wartości przekraczające dziesięciokrotność średnicy narzędzia wymagają szczególnej adaptacji środowiska skrawania. Aluminium, jako materiał wysoce plastyczny, generuje długie i kleiste wióry, które bardzo szybko wypełniają przestrzeń odprowadzającą. Brak skutecznej ewakuacji urobku momentalnie podbija obciążenie wrzeciona i stwarza realne niebezpieczeństwo ukręcenia wiertła wewnątrz formy.
Kluczowym etapem całego procesu pozostaje rygorystyczne przygotowanie płaszczyzn bazowych. Dokładne wyfrezowanie, a następnie wyszlifowanie zewnętrznych powierzchni styku daje gwarancję stabilnego odniesienia podczas mocowania na stole wiertarki poziomej. Praktyka warsztatowa stosowana przez Thermo-Tools regularnie udowadnia, że sztywne podparcie aluminiowego bloku znacząco ogranicza propagację drgań podczas zagłębiania. Fizyczny dostęp wrzeciona obrabiarki do materiału bywa jednak mocno ograniczony przez skomplikowany kształt surowej bryły.
Wymuszanie realizacji długiego kanału z jednego punktu wejścia często kończy się zauważalnym przeciążeniem serwonapędów osi posuwowych. Operator maszyny słyszy wyraźne wibracje wysokiej częstotliwości, a punkt przebicia materiału na przeciwległej ścianie rzadko zgadza się z dokumentacją techniczną. Jednostronny opór skrawania na długim wysięgu wywołuje postępujące sprężyste ugięcie korpusu narzędzia. Błąd ten kumuluje się wraz z każdym pokonanym milimetrem materiału. Świadome rozbicie tego wysiłku na dwa przeciwległe wejścia neutralizuje narastającą siłę i zapobiega nieodwracalnemu zniszczeniu wartościowej płyty.
Etapowe wiercenie i spotkanie osi narzędzia
Podział operacji na dwie niezależne fazy rozpoczyna się od precyzyjnego nawiercenia pilotującego z obu zewnętrznych płaszczyzn. Użycie krótkich i maksymalnie sztywnych wierteł ustala właściwy wektor ruchu przed wprowadzeniem głównego narzędzia lufowego. Tak zaplanowane głębokie wiercenie otworów skraca aktywną długość skrawania o połowę dla każdego kierunku roboczego. Mniejsze zagłębienie radykalnie poprawia odprowadzanie chłodziwa oraz wyciskanie wiórów z wnętrza ciasnego kanału, niezależnie od tego, czy używana jest technologia lufowa, czy system BTA.
W masywnych płytach wielogniazdowych form do termoformowania znajdują się gęste układy chłodzące. Precyzyjne spotkanie dwóch przeciwległych otworów w połowie grubości detalu gwarantuje laminarny przepływ chłodziwa. Ewentualne przesunięcie osi doprowadziłoby do powstania wewnętrznego progu, który powodowałby turbulencje, zaburzał obieg wody i ostatecznie pogarszał stabilność termiczną całego narzędzia produkcyjnego. Zgranie obu przejść wymaga od operatora doskonałej kalibracji obrabiarki, wyznaczenia idealnych baz oraz sprzętowej kompensacji luzów maszyny CNC.
Skrócenie drogi pojedynczego narzędzia chroni również przed koniecznością tak zwanego wiercenia z wycofaniem. W klasycznym podejściu zapchane rowki wymuszają ciągłe wyprowadzanie wiertła w celu zrzucenia urobku. Praca na podzielonym dystansie pozwala na utrzymanie ciągłego posuwu i podniesienie parametrów skrawania bez ryzyka zakleszczenia. Dodatkową korzyścią takiego rozwiązania jest czystsza powierzchnia otworu. Gładkie ściany wewnętrzne znacznie ułatwiają późniejsze wciskanie króćców, osadzanie korków oraz montaż uszczelnień w obrębie obwodu termicznego.
Projektowanie zaawansowanych kanałów wewnątrz grubych brył aluminiowych wymusza znalezienie balansu między oczekiwaniami konstruktora a twardymi prawami fizyki cięcia. Przy krótkich przebiegach utrzymanie jednego kierunku wrzeciona pozostaje wyborem optymalnym z punktu widzenia czasu maszynowego i nakładów finansowych. Operacja zamknie się wtedy bez obracania ciężkiego detalu, co skutecznie minimalizuje przestoje technologiczne na przygotowanie produkcji.
Sytuacja zmienia się diametralnie, gdy dokumentacja wymaga prowadzenia skomplikowanych obiegów wodnych na dużych dystansach. Rozbicie nawiercania na dwa zbieżne wektory staje się wtedy jedyną bezpieczną drogą pozwalającą na zachowanie wąskich tolerancji i ocalenie kosztownego materiału. Świadomi tych ograniczeń projektanci form coraz częściej modyfikują założenia w środowiskach CAD na długo przed wysłaniem plików na halę. Skracają problematyczne ścieżki, wprowadzają dodatkowe kieszenie wybierające materiał lub stosują wymienne wkładki rdzeniowe, aby odciążyć układ kinematyczny maszyny i zagwarantować bezproblemowe pasowanie gotowych modułów.
Kategorie artykułów
Polecane artykuły

Jakie są najnowsze trendy w organizacji przyjęć okolicznościowych w Gdańsku?

Czego unikać po zabiegu plastyki powiek, aby uzyskać najlepsze efekty?

Jak dobrać odpowiednie fotowoltaiczne panele do swojego domu?
